Dental üretimde 3D yazıcıların kullanılması; dijital tasarımların kontrollü ve hızlı şekilde fiziksel modellere dönüştürülmesine yardımcı olur. Ancak üretim aşamasında farklı dental 3D yazıcı baskı hataları ortaya çıkabilir. Baskının platformdan ayrılması, katmanların birbirinden kopması, çatlama, detay kaybı ya da deformasyon gibi sorunlar üretim sürecinin aksamasına sebep olabilir.
Bir baskının başarılı olması direkt yazıcının arızalı olduğu anlamına gelmez. 3D baskı hataları; reçinenin özelliklerinden tasarımın konumlandırılmasına, platform ayarlarından baskı parametrelerine ve cihazı çalışma şartlarına kadar birden fazla etkenin birlikte değerlendirilmesini gerektirir. Bu yüzden sorunun kaynağını aşama aşama incelemek, gereksiz ayar müdahalelerinin ve parça değişiminin önüne geçer.
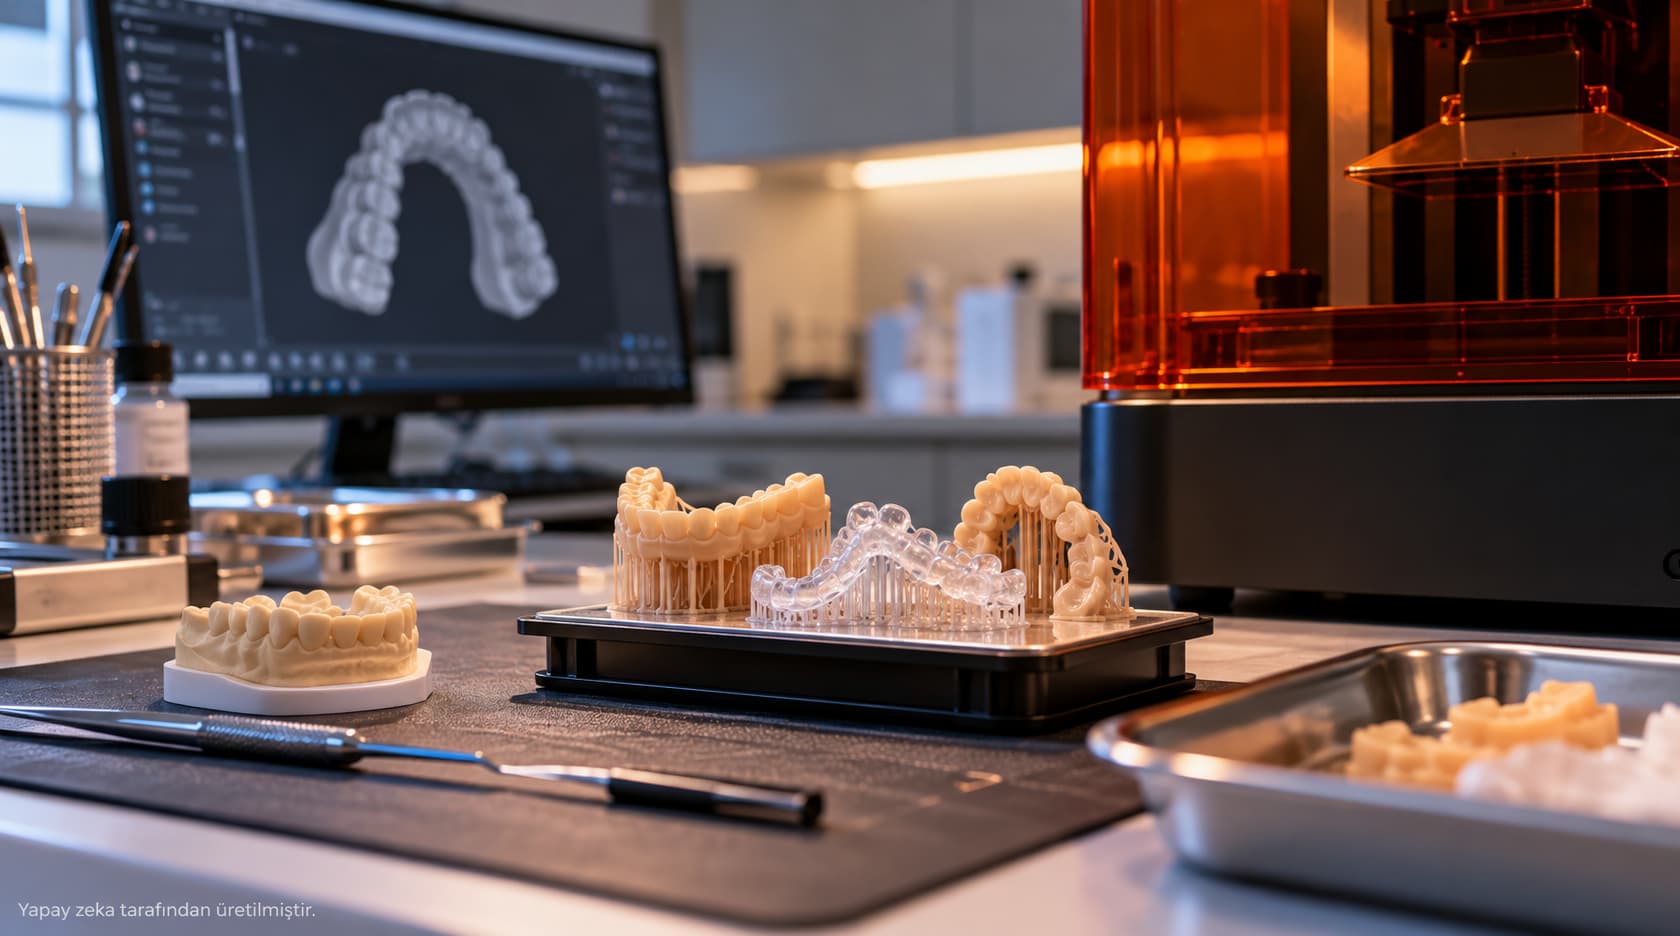
Dental 3D yazıcı hataları; üretim sürecinin farklı aşamalarında ortaya çıkabilir. Baskının hiç oluşmaması, baskının belli bir aşamadan sonra bozulması ya da platforma tutunamaması birbirinden farklı sebeplere işaret edebilir.
Başarısız baskılarda ilk olarak baskı platformunun durumu, reçinenin uygunluğu, kalibrasyon ve baskı parametreleri değerlendirilir. Bunun yanı sıra tasarımın yazılım içerisinde doğru konumlandırılıp konumlandırılmadığı ve destek yapılarının yeterli olup olmadığı kontrol edilmelidir.
Dolayısıyla dental 3D baskı sorunları, sadece cihaz kaynaklı düşünülmemelidir. Materyal, yazılım, yazıcı ve üretim ayarlarının birbiriyle uyumlu çalışması baskı başarılı konusunda belirleyicidir.
Baskının platforma tutunamaması, sık yaşanan 3D yazıcı baskı sorunları arasında yer alır. İlk katman yeterli şekilde oluşmadığında sonraki katmanların doğru şekilde üzerine eklenmesi mümkün değildir.
Bu durumda platformun konumu ve kalibrasyon durumu, reçine özellikleri, baskı yüzeyinin temizliği ve ilk katmanla ilgili parametreler birlikte değerlendirilir. Sorunun sadece tek bir ayardan kaynaklandığı varsayılmamalıdır.
Platformun doğru konumda yer almaması ilk katmanın baskı yüzeyine dengeli şekilde aktarılmasını zorlaştırabilir. Platform ile baskı alanı arasındaki ilişkinin en doğru şekilde oluşmaması parçanın bir bölümünün tutunup diğer kısmının ayrılması gibi sonuçlara yol açabilir.
Bu yüzden dental 3D yazıcı baskı sorunları incelenirken platform kalibrasyonu temel kontrol noktalarından biri olmalıdır. Ancak her cihazın kalibrasyon yöntemi birbirinden farklı olabileceği için, işlemin cihaz üreticisinin belirlediği prosedüre uygun şekilde yapılması gerekir.
İlk katman sorunlarında reçinenin cihaz ve üretim uygulamasıyla uyumlu olduğu değerlendirilmelidir. Bunun yanı sıra ilk katman pozlama süresi, katman kalınlığı ve diğer baskı parametreleri de gözden geçirilmelidir.
Bu noktada amaç tek bir ayarı rastgele değiştirmek değil, kullanılan reçine ile yazıcının tavsiye edilen çalışma aralığının uyumlu olup olmadığını kontrol etmektir. Aynı şekilde reçinenin üretici tavsiyelerine uygun şartlarda kullanılması da baskı tutunmasına katkı sağlar.
Baskıdan çıkan parçanın kırılması ya da çatlaması, direkt reçinenin kalitesiz olduğu anlamına gelmez. Dental 3D baskı sorunları arasında yer alan bu durum, baskı parametreleri, materyal özellikleri, parça geometrisi, destek yapıları ve baskı sonrası işlemlerle alakalı olabilir.
Örnek vermek gerekirse; parçanın belli bölgelerinde gerilim oluşturabilecek bir geometri bulunması, üretim sırasında ya da sonraki kırılma riskini artırabilir. Buna benzer şekilde uygun olmayan pozisyonlandırma ve yetersiz destekler de parçanın beklenen dayanımını gösterememesine sebep olabilir.
Baskı sonrası yıkama ve son kürleme sürecinin de materyalin nihai özellikleri üzerinde etkisi vardır. Bu yüzden patlama ya da kırılma görüldüğünde sadece reçineyi değiştirmek yerine tüm üretim zincirinin değerlendirilmesi gerekir.
Baskı ayarları, parçanın hem geometrik doğruluğunu hem de yüzey kalitesini doğrudan etkileyebilir. Katman kalınlığı, baskı yönü, pozlama süresi, destek yapıları ve üretim hızına dair parametreler; kullanılan yazıcı ve reçineyle beraber değerlendirilmelidir.
Yanlış ya da uyumsuz parametreler yüzey bozuklukları, detay kaybı, deformasyon ve katman ayrılması gibi 3D baskı hatalar oluşturabilir. Özellikle dental uygulamada küçük geometrik detayların koruma altına alınması çok önemli olduğu için, baskı profilinin kullanılan cihaz ve materyalle uyumlu olması gerekir.
Bu yüzden dental 3D yazıcı baskı hataları azaltmak istendiğinde hazır bir ayarı her üretimde deriştirmek yerine, üretici tarafından tavsiye edilen parametrelerden yola çıkarak hareket etmek daha kontrollü bir yaklaşım sağlar.
Onex Dental gibi dental üretim ekipmanları sunan firmalarda cihaz ya da materyal uyumluluğu hakkında teknik bilgi alınması sistem tercihi ve üretim altyapısının oluşturulması açısından faydalı olabilir.
Baskının hiç başlamaması ya da tamamlanmaması; cihaz ayarları, baskı dosyası, reçine, platform, yazılım ya da cihazla alakalı farklı sebeplerden kaynaklanabilir. Sorunun kaynağı sistematik olarak kontrol edilmelidir.
Platform kalibrasyonu, ilk katman parametreleri, baskı yüzeyinin durumu, reçine uyumluluğu ve tasarımın konumlandırılması platformdan ayrılma sorununda mutlaka değerlendirmelidir.
Deformasyon, yetersiz destek, hatalı parametreler, uyum olmayan baskı yönü, parça geometrisi ya da materyal özellikleri gibi birden fazla etmenin sonucunda ortaya çıkabilir.
Katman ayrılması katmanlar arasındaki yeterli bağlanmanın oluşmaması, materyal özellikleri uygun olmayan pozlama değerleri, baskı koşulları ya da materyal özellikleriyle alakalı olabilir.
Detay kaybını azaltmak için reçine, cihaz ve baskı profilinin birbiriyle uyumlu olması; tasarımın doğru konumlandırılması ve üretici tarafından tavsiye edilen parametrelerin dikkate alınması gerekir.
Baskı hatalarını azaltmak için cihazın reçine uyumluluğu, kalibrasyonu, baskı parametreleri, tasarım ve destek yapıları bir arada değerlendirilmelidir. Hatanın kaynağını belirlemeden tek bir parametreyi değiştirmek yerine kontrollü bir kontrol sürecinin uygulanmasında fayda vardır.